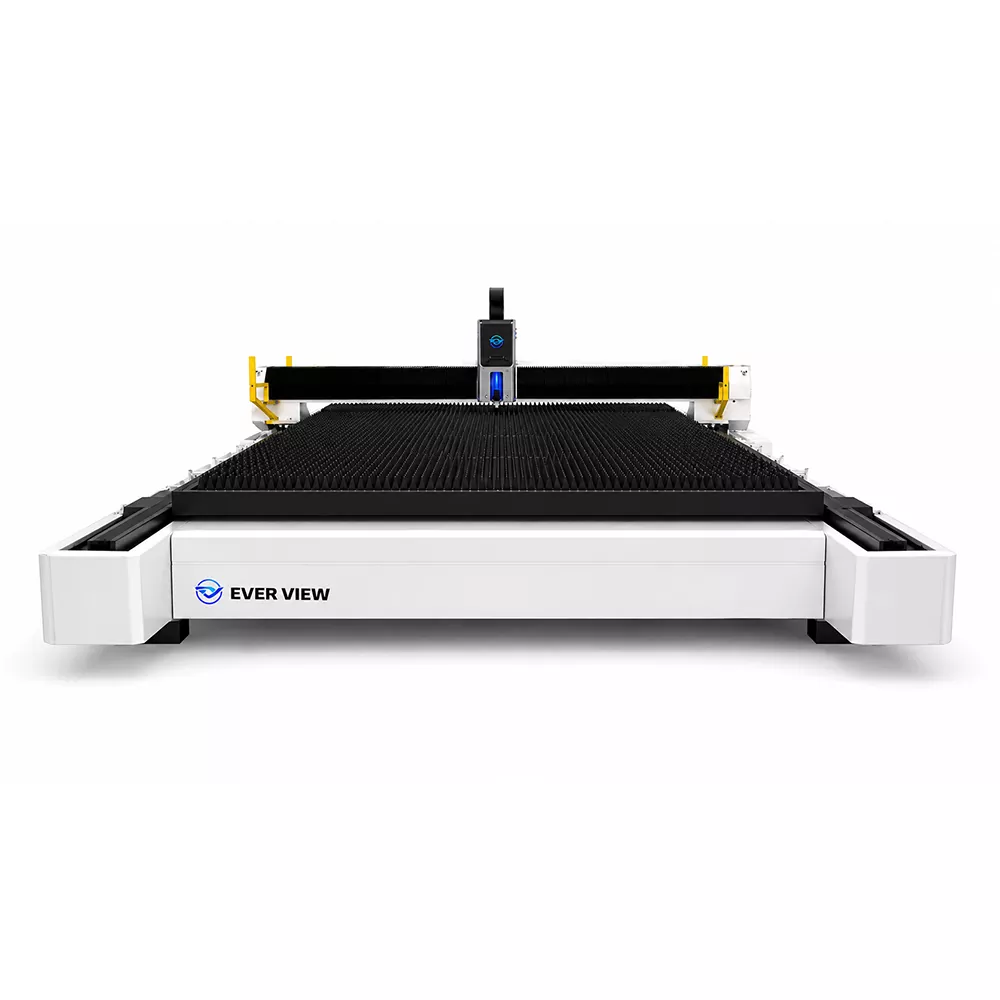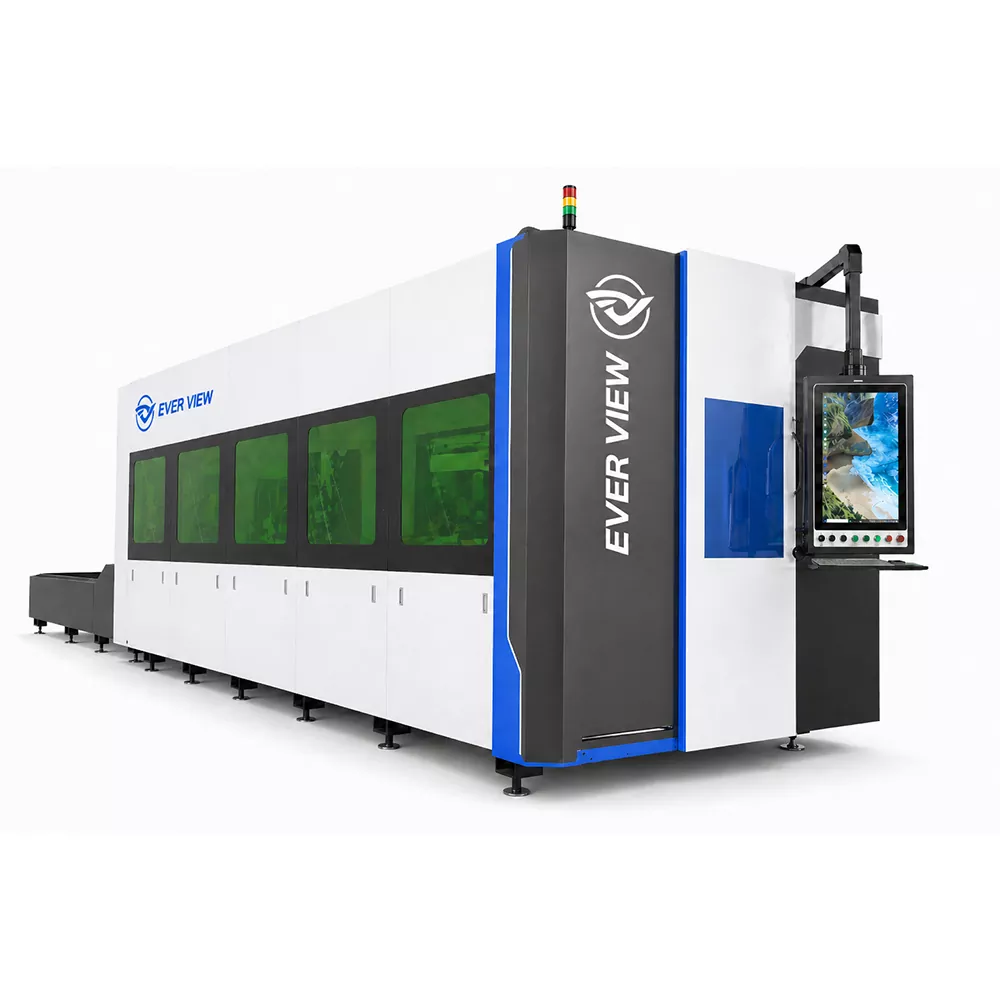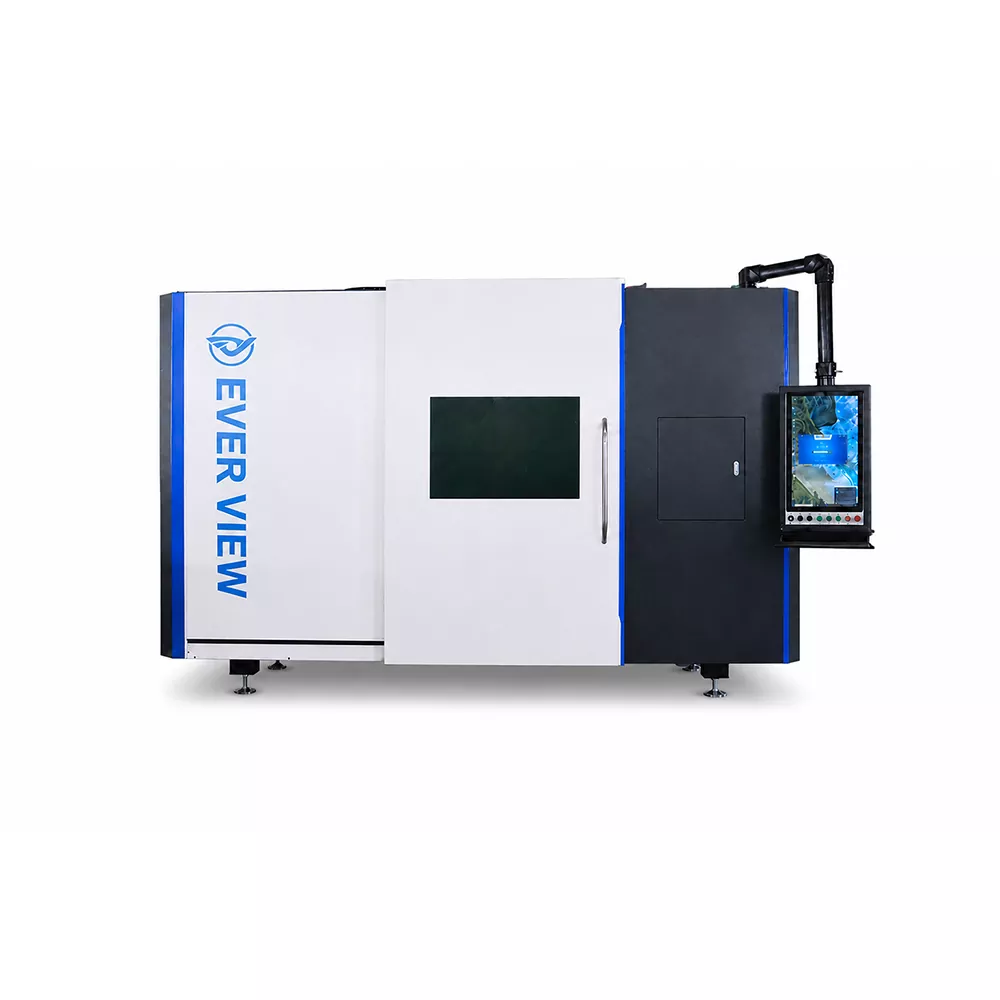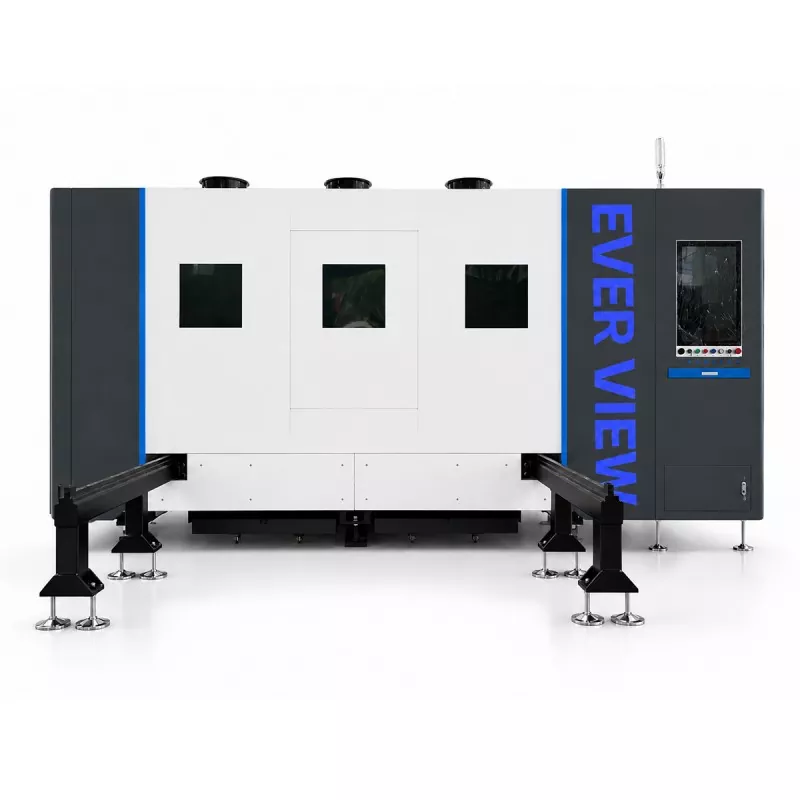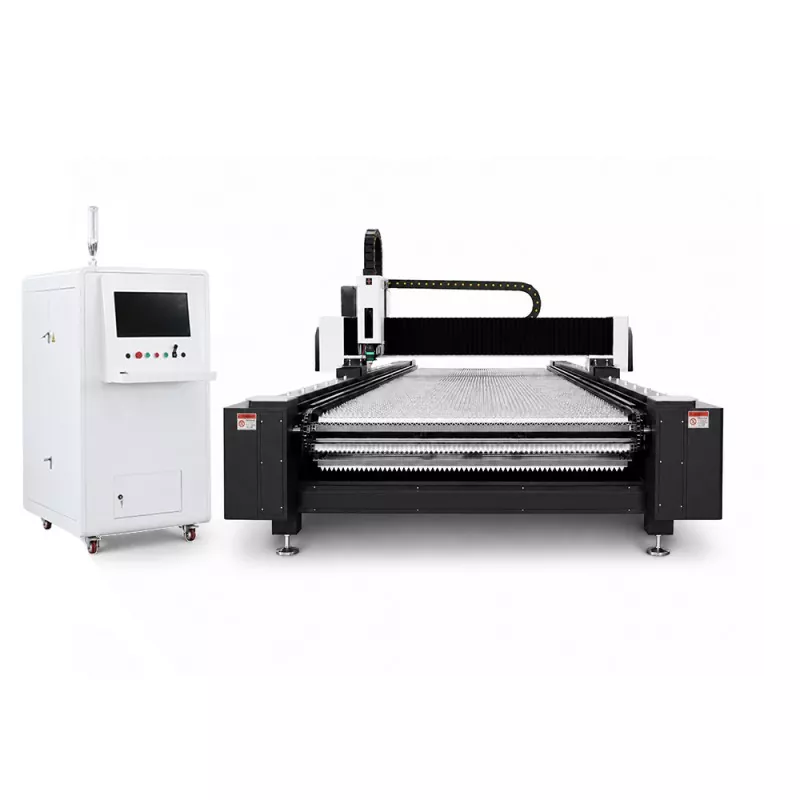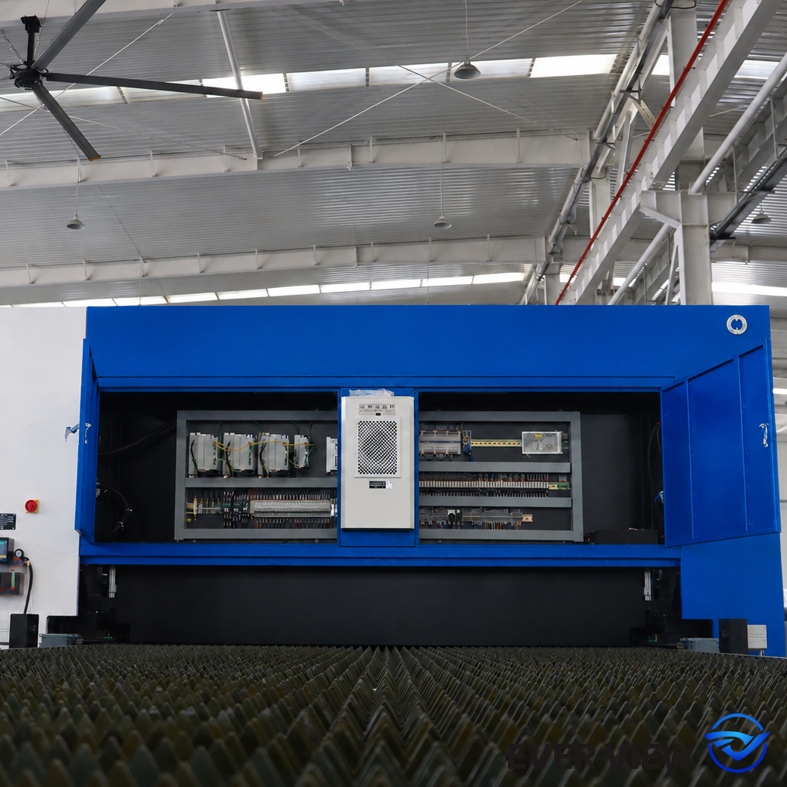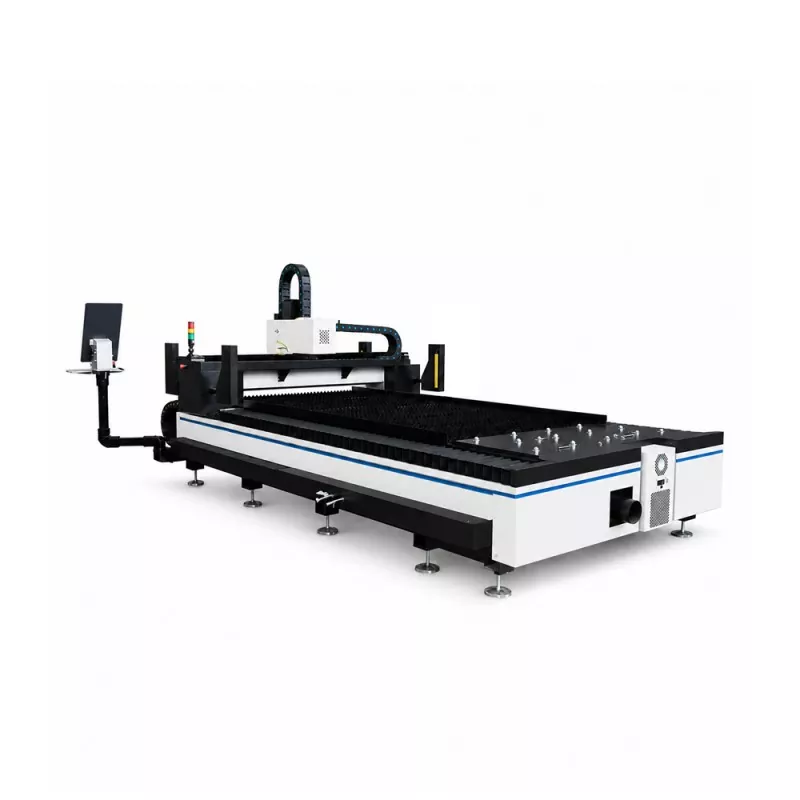
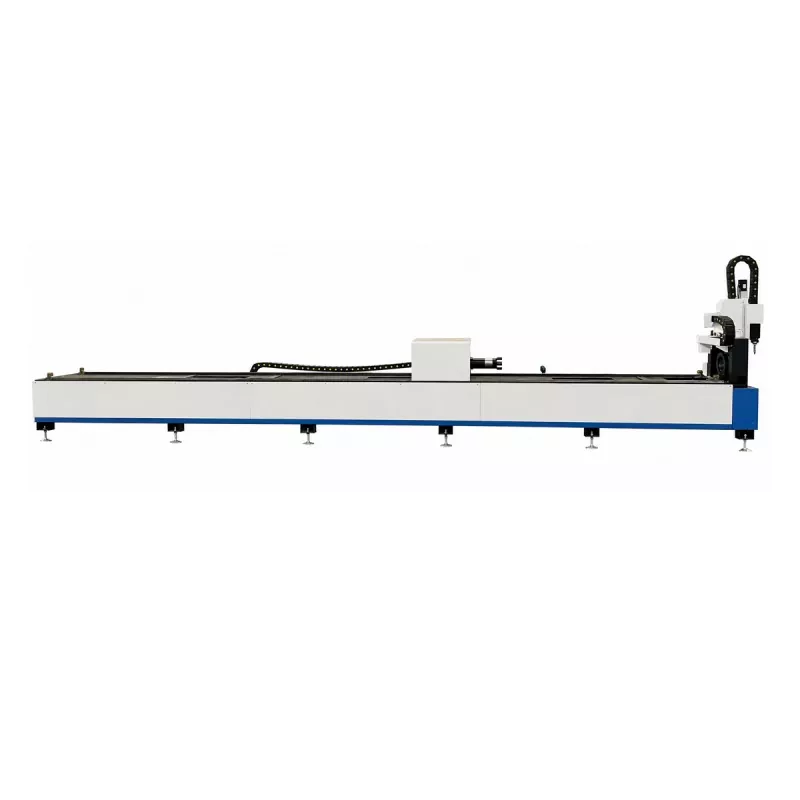
A fiber laser pladeskæremaskinehjælper producenter med at behandle metalplader og plader med nøjagtige konturer, smalle skærebredder og fleksibel CNC-styring. At forstå laserkraft, materialetykkelse, skærekvalitet, driftsomkostninger og maskinkonfiguration er afgørende for at vælge udstyr, der opfylder reelle produktionskrav.
Denne vejledning forklarer, hvordan fiberlaserpladeskæring fungerer, hvilke materialer den kan bearbejde, hvad der påvirker skæreydelsen, og hvordan man evaluerer en maskine, før man investerer i nyt produktionsudstyr.
1. Forståelse af fiberlaserpladeskæremaskiner
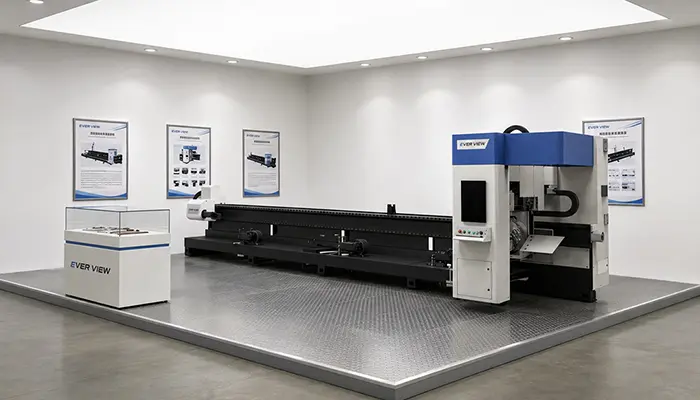
En fiberlaserpladeskæremaskine er et industrielt metalbearbejdningssystem, der bruger en koncentreret laserstråle til at skære programmerede former fra flade metalplader eller plader. En CNC-controller koordinerer skærehovedet og bevægelsessystemet, så maskinen kan følge komplekse konturer, huller, slidser og komponentkonturer med gentagelig positionering.
I modsætning til konventionel mekanisk skæring kræver laserbehandling ikke et blad for at komme i kontakt med materialet. Den fokuserede stråle genererer intens varme på et lokaliseret punkt, mens en hjælpegas hjælper med at fjerne smeltet metal fra skærebanen. Denne proces skaber et smalt snit og kan reducere behovet for yderligere kantbearbejdning, når skæreparametrene er korrekt konfigureret.
Kernekomponenter i et industrielt system
- Fiberlaserkilde:Genererer laserenergien, der bruges til at behandle metallet.
- Laserskærehoved:Fokuserer strålen og leverer hjælpegas til skæreområdet.
- CNC kontrolsystem:Fortolker programmerede skærebaner og koordinerer maskinens bevægelse.
- Bevægelsessystem og maskinseng:Støt arbejdsemnet og bevar en stabil, kontrolleret bevægelse.
- Kølesystem:Holder udpegede komponenter inden for deres krævede driftstemperaturområde.
- Røgudsugning og sikkerhedskabinet:Hjælp med at kontrollere procesemissioner og reducere eksponeringen for laserfarer.
These components work together. En laserkilde med høj effekt kan ikke alene garantere fremragende resultater, hvis maskinens struktur, skærehoved, bevægelseskontrol, gasforsyning eller procesindstillinger er uegnede til anvendelsen.
2. Hvordan fungerer skæreprocessen?
Fiberlaserpladeskæring kombinerer optisk energi, kontrolleret bevægelse og materialefjernelse. Maskinen konverterer en digital tegning til en fysisk metalkomponent gennem en række koordinerede operationer.
Trin 1: Forbered skæredesignet
Operatøren importerer en kompatibel CAD-tegning til maskinens programmerings- eller indlejringssoftware. Softwaren arrangerer komponenter på metalpladen, etablerer skærebaner og definerer indføringer, gennemboringspunkter og andre procesinstruktioner.
Trin 2: Fokuser laserstrålen
Laserkilden genererer en stråle, der bevæger sig gennem et optisk leveringssystem til skærehovedet. En fokuseringslinse koncentrerer energien på et lille område af emnet, og hæver den lokale temperatur, indtil metallet smelter eller gennemgår den termiske reaktion, der kræves af den valgte skæreproces.
Trin 3: Fjern smeltet materiale
En hjælpegas, sædvanligvis oxygen, nitrogen eller komprimeret luft, hvor det er passende, hjælper med at uddrive smeltet materiale fra snittet. Gastype og tryk påvirker skærehastighed, kantoxidation, overfladeudseende og mængden af rester tilbage på den færdige del.
Trin 4: Følg CNC-skærestien
CNC-systemet koordinerer bevægelsen langs den programmerede kontur. Maskinen gennemborer pladen, følger den angivne vej og fuldender komponenten. Passende acceleration, hjørnekontrol, fokusindstillinger og skærehastighed er vigtige for at opretholde dimensionskonsistens.
Trin 5: Undersøg den færdige del
Operatører inspicerer dimensioner, snitkvalitet, grater, slagg og kantudseende i forhold til produktionskravene. For krævende komponenter kan en dokumenteret inspektion i første stykke hjælpe med at verificere, at processen er egnet, før hele batchen begynder.
3. Hvilke materialer kan en fiberlaserpladeskæremaskine bearbejde?
Fiberlasersystemer er meget udbredt til metalfremstilling, men det praktiske skæreområde afhænger af laserkonfigurationen, materialekvaliteten, tykkelsen, overfladens tilstand, hjælpegas og den nødvendige kantkvalitet. Ikke alle maskiner kan behandle alle materialer eller tykkelser lige godt.
| Materiale | Typiske applikationer | Vigtige overvejelser |
|---|---|---|
| Kulstofstål | Strukturelle dele, maskinrammer, beslag og konstruktionskomponenter | Ilt kan understøtte effektiv skæring; krav til kantoxidation og nedstrøms efterbehandling bør tages i betragtning. |
| Rustfrit stål | Fødevareforarbejdningsudstyr, kabinetter, arkitektoniske dele og industrielle komponenter | Nitrogen vælges ofte til lyse, lavoxiderende kanter, selvom gasforbrug kan øge driftsomkostningerne. |
| Aluminium | Transportkomponenter, udstyrshuse og letvægtskonstruktioner | Reflekteringsevne, termisk ledningsevne, legeringssammensætning og passende maskinbeskyttelse kræver opmærksomhed. |
| Messing og kobber | Elektriske komponenter, ledende dele og præcisionsmetalprodukter | Bearbejdning af reflekterende metal kræver et kompatibelt lasersystem, passende skæreparametre og passende tilbagereflektionsbeskyttelse. |
| Andre metallegeringer | Specialiserede industridele og skræddersyet fabrikationsarbejde | Kompatibilitet og skærekvalitet bør valideres for de specifikke legerings- og produktionsforhold. |
Industrier, der drager fordel af pladelaserskæring
- Fremstilling af tungt udstyr og landbrugsmaskiner.
- Produktion af autodele og transportudstyr.
- El-skabe, kontrolbokse og industrielle kabinetter.
- Stålfremstilling, konstruktionskomponenter og metalmøbler.
- Elevatorkomponenter, kommercielt udstyr og tilpassede metalprodukter.
For producenter, der håndterer flere produktdesigns eller hyppige ordreændringer, kan CNC-programmering forenkle overgangen mellem job uden behov for at fremstille dedikerede skærematricer til hver ny kontur.
4. Vigtigste fordele for producenter
Nøjagtig skæring og konsekvente dimensioner
Et korrekt konfigureret fiberlaserskæresystem kan producere detaljerede konturer, små åbninger og repeterbare komponentprofiler. Dette er værdifuldt for producenter, hvis samlinger afhænger af nøjagtige hulpositioner, kontrollerede spillerum og ensartede deldimensioner. Faktiske tolerancer skal bekræftes med den valgte maskine og repræsentative arbejdsemner.
Fleksibel behandling for forskellige ordrer
Ændring af et digitalt skæreprogram kan være enklere end at skifte værktøj på en konventionel produktionslinje. Denne fleksibilitet understøtter tilpasset fremstilling, små batches, prototyper og blandede produktionsplaner. Det kan også hjælpe producenter med at reagere på kundedesignrevisioner uden at genopbygge dedikeret værktøj.
Reduceret sekundær behandling
Når materialevalg og skæreparametre er passende, kan laserskæring producere kanter, der kræver mindre slibning eller afgratning end nogle alternative processer. Den faktiske reduktion afhænger af den nødvendige overfladefinish, materialetykkelse, gasvalg og kvalitetsstandarderne for den færdige komponent.
Bedre materialeudnyttelse
Indlejringssoftware arrangerer flere dele i et ark for at reducere ubrugt plads. Kombineret med smalle snit og veltilrettelagte skæresekvenser kan dette forbedre råvareudnyttelsen. Resultatet afhænger af delens geometri, minimumsafstand, reststyring og produktionsplanlægning.
Potentielle produktivitetsforbedringer
Automatiserede skærebaner, gentagelige programmer og valgfrit læsse- eller losseudstyr kan reducere manuel håndtering og understøtte mere ensartet produktion. Den samlede gennemstrømning afhænger dog også af gennemboringstid, materialebevægelse, sortering, inspektion og den tid, det tager at skifte job.
5. Hvad bestemmer skæreydelsen?
Skæreydelse er det kombinerede resultat af maskinkonfiguration, materialeegenskaber, procesindstillinger og operatørpraksis. At evaluere disse faktorer sammen er mere pålideligt end at vælge udstyr baseret på laserkraft alene.
Laserkraft og materialetykkelse
Laserkraft påvirker mængden af tilgængelig energi til smeltning eller behandling af materiale. Højere effekt kan udvide det praktiske skæreområde eller forbedre gennemløbet under passende forhold. Ikke desto mindre er den maksimale annoncerede tykkelse ikke nødvendigvis den tykkelse, hvor en maskine leverer den bedste produktionshastighed, kantkvalitet eller driftsomkostninger.
Inden du vælger en konfiguration, skal du identificere de tykkelser, der bruges oftest, det tykkeste materiale, der skal skæres regelmæssigt, og eventuelle lejlighedsvise opgaver med maksimal tykkelse. Spørg leverandøren om skæredata, der svarer til dine materiale-, gas- og kvalitetskrav.
Skærehastighed og fokusposition
For høj hastighed kan forårsage ufuldstændig gennemtrængning eller slagg på underkanten, mens en uegnet lav hastighed kan skabe for høj varme og dårlig kantkvalitet. Fokuspositionen påvirker også energifordelingen inden for snittet. De korrekte indstillinger varierer efter materiale, tykkelse, dyse, gas og maskinkonfiguration.
Assist gasvalg
Ilt kan bidrage med yderligere varme under kulstofstålskæring, hvorimod nitrogen almindeligvis bruges, når en lys kant med lav oxidation er vigtig. Trykluft kan være praktisk til visse anvendelser, når dens tryk, renhed og fugtkontrol er tilstrækkelig. Gasvalg bør balancere kantkvalitet, forarbejdningshastighed, downstream-drift og samlede forbrugsomkostninger.
Dyse og optisk tilstand
En beskadiget dyse, forurenet beskyttelsesrude eller forkert dysejustering kan forstyrre gasstrømmen og påvirke skæreresultatet. Rutinemæssig inspektion af forbrugsvarer er derfor afgørende, når kvaliteten uventet forringes.
6. Sådan vælger du den rigtige fiberlaserpladeskæremaskine
Den rigtige maskine skal matche fabrikkens produktionskrav i dag, samtidig med at der er rimelig plads til fremtidig vækst. En struktureret vurdering hjælper med at forhindre overforbrug på unødvendig kapacitet eller køb af et system, der kæmper med almindelige produktionsjob.
Definer dit materiale- og tykkelsesområde
Forbered en liste over de metaller, der behandles hver måned, deres kvaliteter, tykkelsesfordeling, pladedimensioner og påkrævede kantfinisher. Inkluder procentdelen af arbejde repræsenteret af hver tykkelse i stedet for udelukkende at stole på den tykkeste del, du lejlighedsvis fremstiller.
Match arbejdsområdet til dit produktionsworkflow
Arbejdsbordet skal passe til dine standard pladedimensioner og de dele, du har til hensigt at producere. Tjek læsseadgang, tilgængelig fabriksgulvplads, materialeopbevaring, kran eller gaffeltruck adgang og den nødvendige plads til vedligeholdelse.
Evaluer den komplette maskinkonfiguration
Sammenlign laserkilden, skærehovedet, CNC-controlleren, bevægelseskomponenter, maskinseng, kølesystem, elektriske krav, ekstraktionsudstyr og sikkerhedskabinet. Bekræft, hvilke varer der er inkluderet i den angivne pris, og hvilke der er valgfrit tilbehør.
Gennemgå software og automatisering
Bekræft, at programmeringssoftwaren understøtter dine tegneformater og indlejringsarbejdsgang. Hvis produktionsmængderne berettiger automatisering, skal du evaluere udvekslingstabeller, automatisk lastning og losning, resthåndtering og integration med eksisterende produktionssystemer.
Vurder leverandørsupport
Installation, operatørtræning, tilgængelighed af reservedele, fjerndiagnostik og vedligeholdelsesvejledning påvirker alt sammen langsigtet udstyrsværdi. Spørg, hvordan teknisk support leveres, hvilke responsordninger der er tilgængelige, og hvilke forbrugsvarer der skal lagerføres lokalt.
Anmod om et skriftligt teknisk forslag
Et nyttigt forslag bør klart identificere maskinens konfiguration, skærekapaciteter, brugskrav, inkluderet tilbehør, garantibetingelser, leveringsordninger, installationsomfang og træning. Produktionspåstande bør understøttes af relevante testbetingelser snarere end brede udsagn, der mangler sammenhæng.
7. Fiberlaser vs. plasma- og CO2-skæring
Forskellige skæreteknologier passer til forskellige kombinationer af materialetykkelse, kvalitetsforventninger, produktionsvolumen og investeringsbudget. En fiberlaser er ikke automatisk det mest økonomiske valg til enhver metalbearbejdningsopgave.
| Evalueringsfaktor | Fiber laser | Plasmaskæring | CO2 laser |
|---|---|---|---|
| Typiske styrker | Præcis metalskæring og smalle snit | Robust skæring af ledende metaller, herunder mange tykke pladeapplikationer | Alsidig laserbehandling med etablerede anvendelser i metaller og ikke-metaller, afhængigt af systemdesign |
| Tyndt ark detalje | Generelt meget godt | Kan kræve mere efterbehandling for fine funktioner | Kan give detaljeret skæring i kompatible applikationer |
| Egnethed til tykke plader | Afhænger af kraft, materiale og påkrævet kvalitet | Ofte konkurrencedygtig for konstruktionspladearbejde | Afhænger af effekt og anvendelse; driftsøkonomi kræver evaluering |
| Driftsmæssige overvejelser | Assister gas, optik, køling og lasersikkerhed | Slid på elektrode og forbrugsmateriale, skæregas og kantbearbejdning | Gasforsyning, optik, vedligeholdelse og materialekompatibilitet |
| Bedste valg tilgang | Prioriter præcision, gennemløb og samlede omkostninger pr. acceptabel del | Prioriter tykkelse, produktionsbehov og pris pr. snit | Tilpas lasersystemet til dets tilsigtede materialeområde og proceskrav |
For tynde og mellemstore metalplader overvejes fiberlaserteknologi ofte for sin kombination af præcision, automatiseringspotentiale og behandlingsfleksibilitet. For tunge plader kan plasma forblive konkurrencedygtigt afhængigt af tolerancekrav og driftsomkostninger. Det mest passende valg bør bestemmes gennem repræsentative skæretests og en komplet omkostningssammenligning.
8. Driftsomkostninger og produktionseffektivitet
Købsprisen er kun en del af investeringen. En pålidelig evaluering bør tage højde for de omkostninger, der påløber, mens der produceres acceptable dele over maskinens forventede levetid.
Identificer de vigtigste omkostningskategorier
- Elektricitet:Laserkilde, kølesystem, bevægelsesudstyr, ekstraktion og hjælpeudstyr.
- Hjælpegas:Ilt, nitrogen eller trykluft, herunder gasgenererings- og behandlingsudstyr, hvor det er relevant.
- Forbrugsvarer:Dyser, beskyttelsesvinduer, linser, hvor det er relevant, og andre udskiftningskomponenter.
- Arbejdskraft:Programmering, lastning, losning, sortering, inspektion og vedligeholdelse.
- Opretholdelse:Planlagt servicering, reservedele, fejlfinding og teknisk support.
- Materiale affald:Indlejringseffektivitet, afviste dele, opsætningsskrot og ubrugelige rester.
- Nedetid:Produktionstab i forbindelse med fejl, vedligeholdelse og afventning af dele eller service.
Beregn pris pr. acceptabel del
En nyttig tilgang er at dividere de samlede driftsomkostninger for en repræsentativ produktion med antallet af producerede dele. Inkluder materialeforbrug, hvor det er relevant, maskindriftsomkostninger, arbejdskraft, forbrugsstoffer og efterbearbejdning. Dette giver en mere meningsfuld sammenligning end skærehastighed alene.
Producenter bør også måle den faktiske cyklustid, herunder lastning, gennemboring, skæring, aflæsning og inspektion. En maskine, der skærer hurtigt, men som kræver hyppig indgriben, leverer muligvis ikke det højeste output over et fuldt skift.
Estimer det potentielle investeringsafkast
Ved udskiftning af outsourcet skæreudstyr eller ældre udstyr skal du sammenligne nuværende omkostninger med de forventede omkostninger ved egen produktion. Inkluder installation, træning, finansiering, vedligeholdelse og realistisk udnyttelse. Ethvert tilbagebetalingsestimat bør være baseret på dokumenterede produktionsmængder og konservative antagelser om fremtidige ordrer.
9. Vedligeholdelse og sikkerhed på arbejdspladsen
Forebyggende vedligeholdelse hjælper med at opretholde en stabil skæreydelse, beskytter nøglekomponenter og reducerer undgåelige produktionsafbrydelser. Operatører bør følge udstyrsproducentens vedligeholdelsesplan og de procedurer, der er specificeret for den installerede laserkilde og skærehoved.
Daglig og rutinemæssig vedligeholdelse
- Efterse dyserne for skader, kontaminering og justeringsproblemer.
- Kontroller optiske beskyttelseskomponenter i henhold til den godkendte inspektionsprocedure.
- Overvåg kølesystemalarmer, temperatur, kølevæsketilstand og påkrævet flow.
- Efterse gasforsyningsledninger, filtre, regulatorer og trykaflæsninger.
- Hold arbejdsbordet og det omkringliggende område fri for ophobet skrot og meget støv.
- Gennemgå maskinalarmer og optag tilbagevendende problemer med klippekvaliteten.
- Udfør planlagte smøring og mekaniske inspektioner som instrueret af producenten.
Væsentlige lasersikkerhedspraksis
Industrielle lasersystemer kan udgøre en alvorlig risiko for øjen-, hud-, brand-, elektriske og røggasser. Bølgelængden og kraften af fiberlasere kræver særlig opmærksomhed, fordi nær-infrarød laserstråling kan være usynlig for det menneskelige øje.
- Brug en passende indkapsling, aflåsninger og beskyttelsessystemer, der passer til laserklassificeringen og installationen.
- Omgå aldrig sikringsanordninger eller betjen med beskadigede sikkerhedsbarrierer.
- Sørg for effektiv røgudsugning og vurder de farer, der er forbundet med de materialer, der skæres.
- Brug kun godkendte laserbeskyttelsesbriller, hvor det kræves af den dokumenterede sikkerhedsvurdering; briller erstatter ikke tekniske kontroller.
- Begræns betjening og service til uddannet personale efter godkendte procedurer.
- Anvend de korrekte lockout- og isoleringsprocedurer før vedligeholdelse eller reparation.
Faciliteter bør verificere gældende lokale forskrifter, elektriske krav, brandforholdsregler og arbejdssikkerhedsstandarder før installation og drift.
10. Tjekliste til evaluering før køb
Før du bestiller en fiberlaserpladeskæremaskine, skal du bruge følgende tjekliste til at organisere tekniske diskussioner med potentielle leverandører.
- Er de vigtigste materialekvaliteter og produktionstykkelser dokumenteret?
- Passer den foreslåede laserkraft til normale produktionsopgaver, ikke kun lejlighedsvis skæring i maksimal tykkelse?
- Er arbejdsområdet egnet til standard pladestørrelser og det planlagte fabrikslayout?
- Er prøvedele blevet testet med repræsentative materialer og kvalitetskrav?
- Er skærehastighed, kantkvalitet og dimensionsresultater dokumenteret under angivne testforhold?
- Er laserkilden, skærehovedet, controlleren og det medfølgende tilbehør klart specificeret?
- Er kravene til elforsyning, køling, trykluft, gas og udsugning forstået?
- Er softwarekompatibilitet, indlejringsevne og valgfri automatisering blevet gennemgået?
- Er installation, uddannelse, garanti, reservedele og teknisk support vilkår klare?
- Er den forventede pris pr. acceptabel del blevet sammenlignet med eksisterende produktionsmetoder?
En veldefineret indkøbsproces hjælper producenter med at sammenligne leverandører med hensyn til praktisk produktionsværdi i stedet for at stole på overskriftsspecifikationer. Det skaber også en klar reference for installationsaccept og fremtidige ydelsesanmeldelser.
11. Ofte stillede spørgsmål
1. Hvad bruges en fiberlaserpladeskæremaskine til?
Det bruges til at skære programmerede former fra metalplader og plader til applikationer såsom maskinkomponenter, industrielle kabinetter, strukturelle dele, transportudstyr og tilpasset metalfremstilling.
2. Hvilke metaller kan en fiberlaserpladeskæremaskine skære?
Almindelige materialer omfatter kulstofstål, rustfrit stål, aluminium, messing og kobber. Egnethed afhænger af laserkonfigurationen, materialeegenskaber, tykkelse, hjælpegas og påkrævet skærekvalitet. Bekræft kompatibilitet for den specifikke legering før produktion.
3. Hvor meget laserkraft kræves der til pladeskæring?
Den nødvendige effekt afhænger af materiale, tykkelsesfordeling, produktionsvolumen, ønsket hastighed og krav til kantkvalitet. Købere bør prioritere de tykkelser, der behandles oftest, og validere den foreslåede konfiguration med prøveudskæringer i stedet for udelukkende at vælge ud fra den maksimale annoncerede kapacitet.
4. Kan en fiberlaserskæremaskine behandle tykke metalplader?
Ja, passende konfigurerede industrielle systemer kan skære tykke metalplader. Den praktiske grænse varierer med lasereffekt, metaltype, gas og kvalitetskrav. Skæring nær en maskines maksimale kapacitet kan involvere langsommere bearbejdning eller forskellige kantkarakteristika, så repræsentative test anbefales.
5. Eliminerer fiberlaserskæring afgratning?
Ikke i alle applikationer. Korrekt optimeret skæring kan reducere grater og slagg, men resultatet afhænger af materiale, tykkelse, dysetilstand, gasindstillinger og skæreparametre. Nogle komponenter kan stadig kræve kantrensning eller andre efterbehandlingsoperationer.
6. Er fiberlaserskæring mere økonomisk end plasmaskæring?
Det afhænger af applikationen. Fiberlasere kan være attraktive til præcisionsarbejde og tynd-til-medium pladebehandling, mens plasma kan forblive konkurrencedygtig til visse tykpladejob. Sammenlign udstyrsomkostninger, gas- og elforbrug, gennemløb, arbejdskraft, materialeudnyttelse og efterbehandlingskrav.
7. Hvad skal medtages i et maskintilbud?
Et detaljeret tilbud skal identificere laserkilde og strøm, arbejdsområde, skærehoved, CNC-system, maskinseng, køleudstyr, sikkerhedsforanstaltninger, inkluderet tilbehør, software, installation, træning, garanti og teknisk support. Brugskrav og valgfrie elementer bør også tydeligt angives.
8. Hvordan kan producenter opretholde ensartet skærekvalitet?
Brug validerede skæreparametre, inspicér dyser og optiske komponenter, vedligehold gas- og kølesystemer, følg forebyggende vedligeholdelsesprocedurer og registrer procesresultater. Når kvaliteten ændrer sig uventet, skal du kontrollere forbrugsvarer og maskinalarmer, før du foretager store parameterjusteringer.
9. Hvilke oplysninger skal købere give, når de anmoder om et tilbud?
Angiv materialetyper og kvaliteter, minimums- og maksimumtykkelser, almindelige pladedimensioner, repræsentative tegninger, forventet månedlig produktion, påkrævet kantkvalitet, tilgængelige hjælpemidler og foretrukket automatiseringsniveau. Disse detaljer hjælper leverandører med at anbefale en passende konfiguration.
10. Hvorfor skal prøveskæring afsluttes før køb?
Prøveskæring giver praktisk dokumentation for, hvordan en foreslået maskine håndterer køberens faktiske materialer og komponentgeometri. Det giver køberen mulighed for at evaluere skærekvalitet, behandlingstid, dimensionskonsistens og efterbehandlingskrav, før han forpligter sig til investeringen.
Find den rigtige fiberlaserpladeskæreløsning til din virksomhed
At vælge det rigtige udstyr begynder med at forstå dine materialer, produktionsmål, skære kvalitetskrav og langsigtede driftsomkostninger. En nøje afstemt maskinkonfiguration kan hjælpe med at forbedre fremstillingsfleksibiliteten, opretholde ensartet delkvalitet og understøtte mere effektiv metalfremstilling.
Jinan Ever View Machinery Technology Co., Ltd.glæder sig over forespørgsler fra producenter, metalfabrikationsvirksomheder og købere af industrielt udstyr, der søger løsninger til fiberlaserskæring. Del dine materialespecifikationer, pladetykkelsesområde, arbejdsdimensioner og produktionsmål for at diskutere en konfiguration, der passer til din applikation.
Kontakt osfor at diskutere dine krav til fiberlaserpladeskæring, anmode om yderligere maskininformation og udforske en løsning, der er tilpasset dine produktionsbehov.